2026年11月更新:各章に図解を追加し、在庫限りの機種リンクの差し替え、LiDAR・AMS 2 Pro・16K解像度などの説明の修正、関連商品の紹介(税込価格は2026年11月時点)を行いました。
この記事のポイント
3Dプリンターで使われる専門用語50語以上をカテゴリ別に解説します。FDM・光造形の基本用語からBambu Lab・Elegooの機能名まで、2026年現在の最新用語を網羅。スライサー設定画面や商品説明を読みやすくなる用語集として保存版でご活用ください。
3Dプリンターを始めるにあたり、専門用語が多くて戸惑うことはありませんか? FDM方式・光造形方式で使われる用語から、Bambu LabやElegooなど最新プリンターの機能名まで、2026年現在の3Dプリンターに関する重要用語を50語以上カテゴリ別にまとめました。
用語を知っておくことで、スライサーの設定画面やレビュー記事、商品説明が格段に読みやすくなります。ブックマークしていつでも参照できる用語辞典としてお役立てください。
目次(カテゴリ別)
- 造形方式・技術(FDM / LCD / MSLA / DLP / SLA / SLS / MJF)
- FDM関連の用語(フィラメント / ノズル / エクストルーダー / ベッド等)
- 光造形関連の用語(レジン / FEPフィルム / 露光 / 二次硬化等)
- 素材・マテリアル(PLA / ABS / PETG / TPU / 水洗いレジン等)
- スライサー・ソフトウェア(Bambu Studio / CHITUBOX / OrcaSlicer等)
- 設定パラメータ(レイヤー / インフィル / リトラクション / 露光時間等)
- ファイル形式(STL / 3MF / OBJ / G-code等)
- 最新技術・機能(AMS / LiDAR / CoreXY / AIカメラ / MakerWorld等)
- 後処理・仕上げ(サポート除去 / やすりがけ / 塗装等)
1. 造形方式・技術
造形方式を「何を固めるか」で見分ける
SK本舗 関連ガイドページ
FDM(Fused Deposition Modeling / 熱溶解積層法)
熱で溶かしたフィラメント(プラスチック樹脂)をノズルから押し出し、一層ずつ積み重ねて立体を造形する方式。「FFF(Fused Filament Fabrication)」とも呼ばれます。家庭用から業務用まで最も普及している3Dプリント方式で、Bambu Lab A1 miniのようなコンパクト機から、大型産業機まで幅広いラインナップがあります。
LCD/MSLA(LCD方式 / マスクSLA)
液晶パネル(LCD)をマスクとして使い、UV-LEDの光をレジンに照射して硬化させる方式。2026年現在、家庭用光造形プリンターの大多数がこの方式です。Elegoo Mars 5 UltraやPhrozen Sonic Mighty Revo 16Kなど、SK本舗で取り扱う家庭向けの光造形プリンターも、この方式が中心です。「光造形」と言えばほぼこの方式を指します。
SLA(Stereolithography / ステレオリソグラフィー)
紫外線レーザーを1点ずつ走査してレジンを硬化させる方式。光造形の元祖で、Formlabsなどが代表的なメーカー。LCD/MSLAと比べてレーザーの精度が高い反面、造形速度は遅め。高精度が求められる産業用途で使われます。
DLP(Digital Light Processing / デジタルライトプロセッシング)
プロジェクターの光でレジンを一層ずつ硬化させる方式。LCD方式と似ていますが、光源にDMD(デジタルミラーデバイス)チップを使用するため、エッジが鮮明になりやすいのが特徴です。
SLS(Selective Laser Sintering / 選択的レーザー焼結法)
粉末状の素材にレーザーを照射して焼結させる方式。ナイロンやTPUの粉末を使い、サポート材不要で複雑な形状を造形できます。主に業務用・産業用で使われる高価格帯の方式です。
MJF(Multi Jet Fusion)
HPが開発した産業用3Dプリント方式。粉末素材にインクジェットで融合剤を噴射し、赤外線で焼結。SLSより高速で、量産にも対応できるため製造業で急速に普及しています。
2. FDM関連の用語
FDMプリンターの材料の流れ
1層目まわりの補助構造(スカート・ブリム・ラフト)
フィラメント(Filament)
FDM方式で使用する糸状の樹脂素材。直径1.75mmが標準で、スプール(リール)に巻かれた状態で販売されます。PLA・ABS・PETG・TPUなど多数の種類があり、素材によって強度・耐熱性・柔軟性が異なります。SK本舗のフィラメント一覧はこちら
ノズル(Nozzle)
FDMプリンターで溶融したフィラメントを押し出す先端パーツ。標準径は0.4mmで、細いほど精細な造形が可能ですが速度は低下します。真鍮製が一般的ですが、カーボンファイバー入りフィラメントには硬化鋼ノズルが必要です。
エクストルーダー(Extruder)
フィラメントをノズルまで送り込む機構。ダイレクトドライブ式(ノズル直上にモーター)とボーデン式(本体フレームにモーター)の2種類があります。Bambu Lab機はダイレクトドライブ方式で、TPUなど柔軟素材にも対応。
ヒートベッド / プリントベッド(Heated Bed)
造形物を載せるプラットフォーム。加熱機能があり、素材に合わせた温度に設定することで1層目の定着を良くし、反り(ワーピング)を防止します。最新機種ではPEIベッドシート(ばね鋼プレート)が標準で、造形物が冷えると自然に剥がれます。
ベッドレベリング(Bed Leveling)
ノズルとベッドの間隔を均一にする調整作業。かつては手動(紙を挟んで微調整)が一般的でしたが、現在は自動ベッドレベリングが主流。LiDAR(レーザー距離センサー)やCRTouch/BLTouchなどのセンサーでベッド面の高さを測って補正するため、初心者でも調整の手間が大きく減ります。方式や搭載の有無は機種により異なります。
ブリム(Brim)
造形物の1層目の周囲に追加される薄い「つば」。ベッドへの定着面積を増やし、剥がれや反りを防ぎます。プリント後にカッターやニッパーで簡単に除去できます。
ラフト(Raft)
造形物の下に敷く数層のベース構造。ブリムよりも強力にベッド定着を確保し、ベッドの凹凸の影響を吸収します。大型モデルやABS素材でよく使用されます。
スカート(Skirt)
造形開始前にベッド上に描く外周線。造形物には接触せず、ノズルからフィラメントが正常に出ているかを確認するためのテストラインです。プライムラインとも呼ばれます。
ストリンギング / 糸引き(Stringing)
ノズルが移動する際に、溶けたフィラメントが糸状に残る現象。リトラクション設定や移動速度の調整で改善できます。Bambu Studioのプリセットではこの問題が大幅に軽減されています。
3. 光造形関連の用語
光造形の作業の流れ
光造形プリンター内部の構造(上から下へ)
レジン(Resin / 光硬化性樹脂)
光造形方式で使用する液体状の樹脂材料。紫外線(UV光)を当てると硬化する性質を持ちます。用途に応じて水洗いレジン・タフレジン・ABS-Likeレジン・キャスタブルレジンなど多数の種類があります。SK本舗は100種類以上のレジンを取り扱っています(2026年11月時点・公開中のレジン商品数ベース)。レジン一覧はこちら
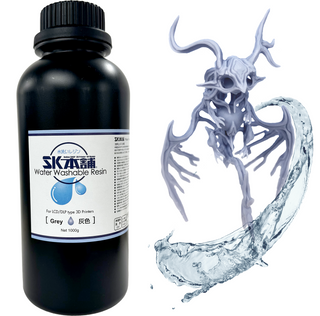
水洗いレジン(Water Washable Resin)
造形後の洗浄に水道水が使えるレジン。通常レジンはIPA(イソプロピルアルコール)での洗浄が必要ですが、水洗いレジンなら特別な溶剤が不要で初心者にも扱いやすいのが特徴。SK水洗いレジンはSK本舗のベストセラー商品です。
FEPフィルム(FEP Film)
レジンバット(樹脂タンク)の底面に張られた透明フィルム。UV光を透過させてレジンを硬化させる重要な消耗パーツです。造形回数に応じて劣化するため、白濁やキズが目立ったら交換が必要です。nFEPフィルムと呼ばれる次世代型もあります。
レジンバット / 樹脂タンク(Resin Vat)
光造形プリンターでレジンを入れる容器。底面にFEPフィルムが張られており、UV光がここを通過してレジンを硬化させます。使用後は残ったレジンをこして戻し、バットを清掃します。
ビルドプレート(Build Plate)
光造形プリンターで造形物が付着するアルミ製のプレート。逆さまに取り付けられ、レジンバットの中に下がりながら1層ずつ造形物を引き上げていきます。造形後はスクレーパーでモデルを剥がします。
ボトム露光 / ボトムレイヤー(Bottom Exposure)
光造形の最初の数層に適用される、通常より長い露光時間。ビルドプレートへの定着を確実にするために、通常レイヤーの5〜10倍の時間をかけて硬化させます。この設定が不適切だとプレートから剥がれ落ちる原因になります。
チルトリリース / リリース機構(Tilt Release)
造形中にビルドプレートが上昇する際、硬化したレジンをFEPフィルムからスムーズに剥離させるための機構。Elegoo Mars 5 Ultraなどに搭載されており、造形成功率の向上に貢献します。
二次硬化 / ポストキュア(Post Curing)
光造形で造形した後に、UV光を追加照射して完全に硬化させる工程。二次硬化を行うことで強度・硬度・耐候性が大幅にアップします。SK本舗二次硬化機DIYキットPlusやElegoo 洗浄機・二次硬化機セット Mercury Plus V3.0などの専用機器を使用します。
IPA / イソプロピルアルコール
通常のレジン(非水洗い)で造形した後の洗浄に使用する溶剤。未硬化レジンを溶かして除去しますが、可燃性があるため取り扱いに注意が必要。水洗いレジンを使えばIPAは不要です。
4. 素材・マテリアル
素材ごとの特徴の早見図
PLA(ポリ乳酸)
FDMで最もポピュラーなフィラメント素材。トウモロコシ由来の植物性プラスチックで、臭いが少なく造形しやすいため初心者に最適。反面、耐熱性が低く(約60℃で変形)、屋外や高温環境には不向き。Bambu Lab PLA ベーシックはRFID対応でAMSとの組み合わせに最適。
ABS(アクリロニトリル・ブタジエン・スチレン)
耐熱性・耐衝撃性に優れた素材。LEGOブロックと同じ素材です。収縮率が大きいため反りやすく、密閉チャンバー(エンクロージャー)付きのプリンター(Bambu Lab P2Sなど)での使用が推奨されます。
PETG(ポリエチレンテレフタレートグリコール)
PLAの手軽さとABSの強度を兼ね備えた素材。耐水性・耐薬品性があり、食品容器や屋外使用にも適しています。やや糸引きしやすい点に注意。Bambu Lab 高速PETGは高速プリントに対応(在庫限りの販売)。
TPU(熱可塑性ポリウレタン)
ゴムのように柔軟な素材。スマホケースやガスケット、靴のインソールなど弾性が必要な用途に使われます。ダイレクトドライブ式エクストルーダーでの使用が推奨されます。
PA / ナイロン(Polyamide)
高強度・高耐熱・高耐摩耗の工業用素材。ギア、ヒンジ、機械部品に最適ですが、吸湿性が非常に高いため、ドライボックスでの保管が必須です。
ASA(アクリロニトリル・スチレン・アクリレート)
ABSの改良版で、紫外線(UV)耐性に優れた素材。屋外で使用するパーツ(看板、外装部品など)に適しています。ABSと同様、密閉チャンバーでの造形が推奨されます。
PC(ポリカーボネート)
透明性と高耐衝撃性を持つエンジニアリングプラスチック。防弾ガラスにも使われる素材で、強度の高い素材として知られています。造形難度は高く上級者向け。
カーボンファイバー入りフィラメント(CF)
PLA-CFやPETG-CFなど、ベース素材に短繊維カーボンを混入したフィラメント。軽量かつ高剛性で、ドローンのフレームや工業用治具に人気。ノズルの摩耗が激しいため硬化鋼ノズルが必要です。
素材選びの次の一歩(吸湿・カーボン繊維)


5. スライサー・ソフトウェア
スライサーの役割(モデルからプリンターのデータへ)
Bambu Studio / OrcaSlicer / PrusaSlicer / Cura
CHITUBOX / Lychee Slicer
スライサー(Slicer)
3DモデルデータをプリンターのG-codeやctbファイルに変換するソフトウェア。3Dモデルを水平に「スライス(輪切り)」して、1層ごとの造形データを生成します。レイヤー高さ・温度・速度・サポート材の配置などを設定する、3Dプリントの要となるソフトです。
Bambu Studio
Bambu Lab純正の無料FDMスライサー。Bambu Labプリンターとの統合が完璧で、Wi-Fi送信・カメラ監視・AMS連携・多数のプリセットを搭載。初心者がFDMプリントを始めるときに選びやすいスライサーです。PrusaSlicerベースのオープンソース派生。
OrcaSlicer
Bambu Studioから派生したオープンソースのFDMスライサー。Bambu Lab機に加えて多メーカーのプリンターに対応しており、キャリブレーション機能やカスタム設定が充実。中〜上級者に人気。
PrusaSlicer
Prusa Research開発の信頼性の高いオープンソースFDMスライサー。Prusa機以外にも幅広く対応し、安定した造形品質を提供。Bambu StudioやOrcaSlicerの元にもなったソフトです。
Cura(キュラ)
UltiMaker(旧Ultimaker)が提供する、世界で広く使われているFDMスライサー。膨大なプラグインとコミュニティプロファイルが利点です。
CHITUBOX(チトゥボックス)
光造形用の定番スライサー。ほぼすべてのLCD/MSLAプリンターに対応し、自動サポート配置・露光時間プリセット・中空化(ホロウ)機能などを搭載。無料版でも十分実用的で、光造形を始めるなら最初に入れるソフトです。
Lychee Slicer(ライチスライサー)
光造形用スライサーで、直感的なUIとサポート手動調整のしやすさが特徴。Elegoo・Phrozen公式対応プロファイルが充実しており、CHITUBOXと並んで人気があります。
6. 設定パラメータ
設定値の目安(本文の数値を図にしたもの)
レイヤー高さ / 積層ピッチ(Layer Height)
1層あたりの厚さ。FDMでは0.1〜0.3mmが一般的で、光造形では0.02〜0.05mmの超微細積層が可能。レイヤーが薄いほど滑らかですがプリント時間は長くなります。
インフィル / 充填率(Infill)
FDMで造形物の内部をどれだけ埋めるかの割合。0%(空洞)〜100%(中まで全て埋まる)の間で設定します。通常は15〜20%で十分な強度が得られ、素材の節約にもなります。パターン(格子・ジャイロイド・ハニカム等)も選択可能。
リトラクション(Retraction)
FDMでノズルが移動する際に、フィラメントを一定量引き戻す動作。糸引き(ストリンギング)を防ぐための重要な設定で、リトラクション距離と速度を素材に合わせて調整します。
プリント速度 / 造形速度(Print Speed)
ノズルまたは造形プラットフォームの移動速度。FDMではmm/s単位で指定し、最新の高速機(Bambu Labなど)では500mm/s以上の高速造形に対応。光造形では1レイヤーあたりの露光時間+リフト時間で実質速度が決まります。
露光時間(Exposure Time)
光造形で各レイヤーにUV光を照射する時間。レジンの種類やプリンターのUVパワーによって最適値が異なります。短すぎると硬化不足、長すぎるとディテールが潰れるため、CHITUBOXのプリセット値を基準に微調整するのが基本です。
サポート材(Support Material)
宙に浮いた部分(オーバーハング)を下から支える構造。プリント後に除去が必要です。FDMでは同じフィラメントで生成し、光造形ではレジンでツリー状のサポートを作ります。スライサーの自動サポート機能で簡単に配置できます。
オーバーハング(Overhang)
下に支えがない、空中に張り出した形状。FDMでは45度以上の角度でサポートが必要になることが多く、光造形ではモデルを傾けてサポートの量を最適化します。
ウォール / 外壁(Wall / Perimeter)
FDMで造形物の外側を形成する壁。壁の数(ウォール数)を増やすほど強度と表面品質が向上しますが、プリント時間も増加します。通常は2〜4層が推奨。

7. ファイル形式
ファイル形式の使い分け
STL:形状のみ。ほぼすべてのスライサーが対応
3MF:色・素材・メタデータも含められる
OBJ:形状に加えてテクスチャ(色・柄)も保持
G-code:FDMプリンター用の機械制御命令
ctb:光造形用(CHITUBOX形式)
pws:光造形用(Phrozen形式)
STL(Standard Tessellation Language)
3Dプリントで最も広く使われるファイル形式。三角形ポリゴンの集合体で3D形状を表現します。色やテクスチャ情報は含まれませんが、ほぼすべてのスライサーとデータサイトが対応しています。
3MF(3D Manufacturing Format)
Microsoftが中心となって策定した次世代3Dプリントファイル形式。STLの後継として色・素材・メタデータを含むことができ、Bambu StudioやPrusaSlicerが標準サポート。複数パーツのアセンブリも1ファイルで管理できます。
OBJ
3Dモデルの形状に加え、テクスチャ(色・柄)情報も保持できるファイル形式。Blenderなどの3Dモデリングソフトからのエクスポートでよく使われます。
G-code(Gコード)
FDMプリンターが理解する機械制御命令のファイル形式。スライサーが3DモデルをG-codeに変換し、ノズルの移動経路・温度・速度などをすべて記述します。テキストファイルなので人間でも読解可能です。
ctb / pwsファイル
光造形プリンター用のスライスデータ形式。ctbはCHITUBOX形式、pwsはPhrozen形式で、各レイヤーの画像データと露光設定を含みます。プリンターメーカーによって対応形式が異なるため、スライサーでの出力形式に注意が必要です。
8. 最新技術・機能【2026年注目ワード】
「こうしたい」から探す最新機能
AMS / AMS 2 Pro(Automatic Material System)
Bambu Labの自動素材供給システム。最大4本のフィラメントを自動で切り替え、マルチカラー・マルチ素材のプリントを実現します。AMS 2 Proは、AMSユニットを最大4台まで接続可能(接続できる台数は機種により異なります)。フィラメントの乾燥機能と、庫内の温度・湿度の表示機能を備えています。
LiDAR(ライダー / Light Detection and Ranging)
レーザーで距離を測定するセンサー。ベッドの高低差を自動で測定し、メッシュベッドレベリングの自動化に使われます。1層目(ファーストレイヤー)の品質チェックに使われる機種もあります。搭載の有無は機種により異なるため、各商品ページの仕様でご確認ください。
CoreXY
FDMプリンターの高速駆動方式。2本のベルトが連動してプリントヘッドをXY方向に動かす構造で、ヘッドが軽量なため高速・高加速での造形が可能。Bambu Lab H2DシリーズやP2Sに採用されています。
ダイレクトドライブ(Direct Drive)
エクストルーダーのモーターがプリントヘッド直上に配置された方式。フィラメントの送り出しが正確で、TPUなどの柔軟素材や高速リトラクションに有利。Bambu Labのプリンターはダイレクトドライブ方式を採用しています。
AIカメラ監視 / スパゲッティ検出
Bambu Labプリンターに搭載されたAI搭載カメラ機能。プリント中の映像をAIが解析し、造形失敗(スパゲッティ状の失敗物)を自動検出してスマホアプリに通知。外出中でも安心してプリントを任せられます。
MakerWorld
Bambu Labが運営する3Dデータ共有プラットフォーム。無料の3Dモデルが豊富に公開されており、Bambu Studioと連携してワンクリックでデータをスライス → プリンターに送信できます。プリントプロファイル付きのデータなら設定不要でそのままプリント可能。日本語で3Dデータを探すなら、まずSK本舗の3D Data Japan(無料3Dデータ)もご覧ください。
RFID対応フィラメント
Bambu Lab純正フィラメントのスプールに内蔵されたRFIDチップ。AMS 2 Proにセットするだけで素材の種類・色・残量を自動認識し、スライサーの設定が自動で最適化されます。素材の取り違えによるプリント失敗を防ぎます。
PEIベッドシート
ばね鋼プレートにPEI(ポリエーテルイミド)をコーティングしたビルドプレート。加熱時は強力に定着し、冷却すると造形物が自然に剥がれる便利な素材。Bambu Lab機やCreality機で標準採用されています。テクスチャードとスムースの2種類があります。
モノクロLCDスクリーン
光造形プリンターに搭載されるUV光透過用の液晶パネル。従来のカラーLCDからモノクロLCDに進化したことで、UV透過率が大幅に向上。これにより露光時間が短縮(1〜3秒/層)し、造形速度と精度が劇的に改善しました。現在の家庭向け光造形プリンターはモノクロLCDが主流です。
16K解像度
光造形プリンターのLCDスクリーンの画素数。解像度が高いほど1ピクセルあたりのサイズが小さくなり、XY方向のディテール表現が精細になります。2026年11月時点でSK本舗で取り扱う16K対応機種には、Elegoo Saturn 4 Ultra 16K(10インチ16K LCD)やPhrozen Sonic Mighty Revo 16Kなどがあります。
9. 後処理・仕上げ
光造形フィギュアの仕上げ順(本文の手順を図にしたもの)
素材別の仕上げ技術
サポート除去(Support Removal)
造形後にサポート材を取り除く作業。FDMではニッパーやペンチで折り取り、光造形ではニッパーで切断した後にやすりがけで跡をならします。スライサーでサポートの太さや配置を最適化しておくと、除去が楽になります。
やすりがけ / サンディング(Sanding)
造形物の表面をやすりで研磨して滑らかにする工程。FDMの積層痕や、光造形のサポート痕を消すために行います。番手を400→600→800→1000と段階的に上げていくのがきれいに仕上げるコツです。
塗装 / ペイント(Painting)
造形物に色をつける工程。光造形のフィギュアでは特に重要で、サーフェイサー → 下塗り → 本塗り → トップコートの順で仕上げます。SK原型師用スカルプトレジンは塗料の食いつきが良く、フィギュア原型制作に最適です。
アニーリング(Annealing)
FDMの造形物をオーブンなどで加熱し、結晶化を促進して強度と耐熱性を向上させる後処理技術。PLAのアニーリング(100〜110℃で1時間程度)により、耐熱温度が約60℃から約100℃に向上します。ただし寸法が若干変化するため注意が必要です。
アセトン磨き(Acetone Smoothing)
ABS素材の造形物をアセトン蒸気にさらし、表面を溶かして積層痕を消し滑らかに仕上げる技術。光沢のある美しい仕上がりになりますが、アセトンは引火性があるため換気と取り扱いに十分注意が必要です。PLAには使えません。

まとめ:用語を知れば3Dプリントがもっと楽しくなる
3Dプリンターの世界は用語が多いように見えますが、実際に触り始めれば自然と覚えていきます。まずは自分が使う方式(FDMか光造形か)の用語から覚えていきましょう。
- FDMを始めるなら:Bambu Lab A1 mini Combo — 開封10分でプリント開始。Bambu Studioが設定を自動化するため、用語を知らなくても使えます。
- 光造形を始めるなら:SK本舗 光造形初心者導入セット — プリンター+レジン+便利グッズ一式がセットで安心。
用語に迷ったらこのページに戻ってきてください!
関連記事


通販はこちらから


この記事で紹介した商品をチェック
SK本舗は国内最大級の3Dプリンター専門店です。Bambu Lab・Elegoo・Anycubic等の正規代理店として、安心のサポートをお届けします。
あわせて読みたい
最適な3Dプリンターをプロに相談したい
SK本舗はBambu Lab・ELEGOO・Anycubic等の正規代理店として21ブランド以上を取り扱っています。用途・予算別に最適機種をご提案します。