現行機
Bambu Lab A2L のよくある質問とトラブル解決
バンブーラボ エーツーエル
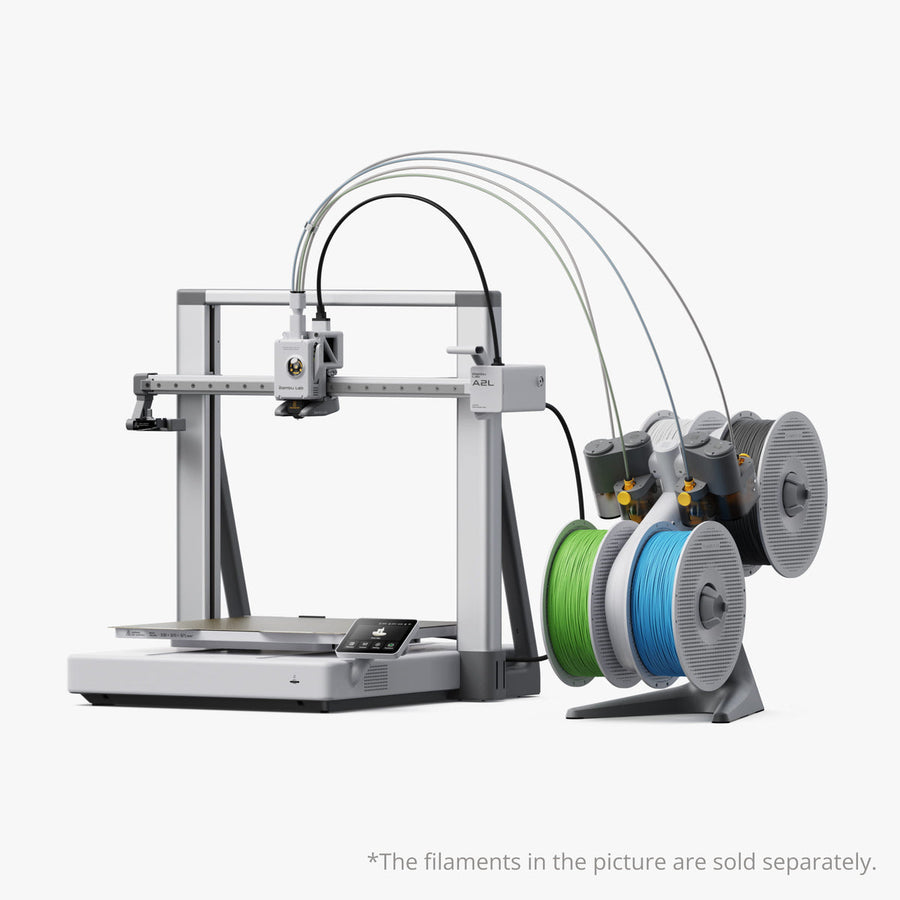
A シリーズの大型オープンフレーム機。造形サイズ 330×320×325mm と広く、ノズル 300℃・ヒートベッド 80℃。PLA や PETG など高いベッド温度を必要としない素材が主な対象です。
HMS エラーコードから探す
画面に出ているコードから、日本語の意味と対処の入口を探せます。SK本舗が手順を確認したコードには「手順あり」と出ます。
Bambu Lab A2L で表示されるエラーコード一覧(90件・日本語)
画面に出たコードを探してください。同じ内容を示すコード(AMS のスロット違いなど)はまとめています。原因と対処の詳細は各コードの公式ページへ進めます。
0300_0100_0001_0005ヒートベッドの温度制御に関する問題が検出され、加熱モジュールが損傷している可能性があります。直ちにデバイスの電源をオフにし、Wikiに従ってAC基板を交換してください。逆引きで見る公式の対処0300_0100_0001_0007ヒートベッドの温度が異常です。センサーが断線している可能性があります。逆引きで見る公式の対処0300_0100_0001_0008ヒートベッドの加熱プロセス中に異常が発生しました。加熱モジュールが破損している可能性があります。逆引きで見る公式の対処0300_0100_0001_000Aヒートベッドの温度制御が異常です。AC基板が破損している可能性があります。逆引きで見る公式の対処0300_0100_0001_000E電源電圧がマシンと一致しません。ヒートベッドは無効化されました。逆引きで見る公式の対処0300_0200_0001_0001ノズルの温度に異常が検出されました。ヒーターのショートが原因の可能性があります。逆引きで見る公式の対処0300_0200_0001_0002ノズルの温度に異常が検出されました。ヒーターの断線が原因の可能性があります。逆引きで見る公式の対処0300_0200_0001_0003ノズルの温度に異常が検出されました。ヒーターが過熱しています。逆引きで見る公式の対処0300_0200_0001_0006ノズルの温度に異常が検出されました。センサーのショートが原因の可能性があります。コネクターが適切に差し込まれているか確認してください。逆引きで見る公式の対処0300_0200_0001_0007ノズルの温度に異常が検出されました。センサーの断線が原因である可能性があります。逆引きで見る公式の対処0300_0200_0001_0008押出機ノズル温度が異常で、設定値に到達できません。これは、ノズルシリコンソックスの取り付け不良が原因である可能性があります。逆引きで見る公式の対処0300_0200_0001_0009ノズル温度制御に異常があります。ホットエンドが取り付けられていない可能性があります。ホットエンドなしで加熱アセンブリを加熱するには、メンテナンスモードを有効にしてください。逆引きで見る公式の対処0300_0400_0002_0001パーツ冷却ファンの回転速度が遅すぎるか、停止しています。ファンが詰まっているか、コネクタが適切に差し込まれていない可能性があります。逆引きで見る公式の対処0300_0600_0001_0001モーターAに断線があります。接続が緩んでいるか、モーターが故障している可能性があります。逆引きで見る公式の対処0300_0600_0001_0002モーターAが短絡しています。故障している可能性があります。逆引きで見る公式の対処0300_0600_0001_0003モーターAの絶縁抵抗値に異常が検出されました。モーター本体が故障している可能性があります。逆引きで見る公式の対処0300_0700_0001_0001モーターBに断線があります。接続が緩んでいるか、モーターが故障している可能性があります。逆引きで見る公式の対処0300_0700_0001_0002Motor-Bがショートしています。故障している可能性があります。逆引きで見る公式の対処0300_0700_0001_0003モーターBの絶縁抵抗値に異常が検出されました。モーター本体が故障している可能性があります。逆引きで見る公式の対処0300_0800_0001_0001現在押出機にロードされているフィラメントは、手動押し出しに対応していません。逆引きで見る公式の対処0300_0800_0001_0002Zモーターが短絡しています。故障している可能性があります。逆引きで見る公式の対処0300_0800_0001_0003モーターZの絶縁抵抗値に異常が検出されました。モーター本体が故障している可能性があります。逆引きで見る公式の対処0300_0900_0001_0001押出機サーボモーターが断線しています。接続が緩んでいるか、モーターが故障している可能性があります。逆引きで見る公式の対処0300_0900_0001_0002押出機サーボモーターが短絡しています。故障している可能性があります。逆引きで見る公式の対処0300_0900_0001_0003押出機のサーボモーターの絶縁抵抗値に異常が検出されました。モーター本体が故障している可能性があります。逆引きで見る公式の対処0300_0900_0002_0001押出機モーターが過負荷です。押出機が詰まっているか、フィラメントがツールヘッド内で詰まっている可能性があります。逆引きで見る公式の対処0300_0900_0002_0002押出抵抗が異常です。押出機が詰まっているか、ツールヘッドにフィラメントが詰まっている可能性があります。逆引きで見る公式の対処0300_0900_0002_0003押出機による押出が異常です。詰まっているか、フィラメントが細すぎて押出機がスリップしている可能性があります。逆引きで見る公式の対処0300_1000_0002_0001X軸の共振周波数が低い。タイミングベルトが緩んでいる可能性があります。逆引きで見る公式の対処0300_1001_0002_0003X軸振動補正データが見つからないか、無効です。「メンテナンス > キャリブレーション」ページで、再度キャリブレーションを実行してください。逆引きで見る公式の対処0300_1100_0002_0001Y軸の共振周波数が低いです。タイミングベルトが緩んでいる可能性があります。逆引きで見る公式の対処0300_1101_0002_0003Y軸振動補正データが欠落しているか無効です。「メンテナンス > キャリブレーション」ページで、再度キャリブレーションを実行してください。逆引きで見る公式の対処0300_1300_0001_0001Motor-Aの電流センサーに異常があります。これは、ハードウェアサンプリング回路の故障が原因である可能性があります。逆引きで見る公式の対処0300_1400_0001_0001Motor-Bの電流センサーが異常です。これは、ハードウェアサンプリング回路の故障が原因である可能性があります。逆引きで見る公式の対処0300_1500_0001_0001Zモーターの電流センサーが異常です。これは、ハードウェアサンプリング回路の故障が原因である可能性があります。逆引きで見る公式の対処0300_1600_0001_0001押出機サーボモーターの電流センサーが異常です。ハードウェアサンプリング回路の故障が原因で発生する可能性があります。逆引きで見る公式の対処0300_1700_0001_0001ホットエンド冷却ファンの速度が遅すぎるか、停止しています。詰まっているか、コネクタが正しく接続されていない可能性があります。逆引きで見る公式の対処0300_1700_0002_0002ホットエンド冷却ファンの速度が遅い。詰まっている可能性があり、清掃が必要です。逆引きで見る公式の対処0300_1800_0001_0001押出機渦電流センサーの値が低すぎます。ノズルが取り付けられていない可能性があります。逆引きで見る公式の対処0300_1800_0001_0002押出機の渦電流センサーの感度が低下しています。ノズルが正しく取り付けられていない可能性があります。逆引きで見る公式の対処0300_1800_0001_0003押出機の渦電流センサーが応答していません。MC–TH間の通信リンクが切断されているか、センサーが破損している可能性があります。逆引きで見る公式の対処0300_1800_0001_0004押出機の渦電流センサーの信号に異常があります。センサーが故障している可能性があります。逆引きで見る公式の対処0300_1800_0001_0005Z軸モーターが動作中に詰まりました。Z軸スライダーまたはタイミングベルトプーリーに異物がないか、また押出機の渦電流センサーに異常がないか確認してください。逆引きで見る公式の対処0300_1800_0001_0006ヒートベッドのレベリングデータが異常です。ヒートベッドおよびZスライダーに異物がないか確認してください。異物がある場合は、それらを取り除いてから再度お試しください。逆引きで見る公式の対処0300_1800_0001_0008ノズルがヒートベッドに異常に接触しています。ノズルにフィラメントの付着物があるか、またはノズルがベッドに接触する部分に異物がないか確認してください。逆引きで見る公式の対処0300_1800_0001_000C押出機の渦電流センサーで異常な信号ジャンプが検出されました。これは接触不良またはセンサーの異常が原因である可能性があります。逆引きで見る公式の対処0300_1A00_0002_0001ノズルにフィラメントが巻き付いています。ノズルに残ったフィラメントを清掃してください。逆引きで見る公式の対処0300_1A00_0002_0003ノズルクランピングセンサーが機能していません。トラブルシューティングについては、Wikiを参照してください。逆引きで見る公式の対処0300_1C00_0001_0001押出モータードライバーが異常です。MOSFETが短絡している可能性があります。逆引きで見る公式の対処0300_1D00_0001_0001押出機モーターの位置センサーが異常です。センサーへの接続が緩んでいる可能性があります。逆引きで見る公式の対処0300_1D00_0001_000A押出モーターが過負荷です。故障している可能性があります。逆引きで見る公式の対処0300_2000_0001_0001X軸の原点復帰異常: ツールヘッドが詰まっていないか、またはX軸リニアレールに抵抗が大きすぎないか確認してください。逆引きで見る公式の対処0300_2000_0001_0002Y軸の原点復帰に異常があります。ヒートベッドがスタックしているか、動作抵抗が大きすぎる可能性がありますので、確認してください。逆引きで見る公式の対処0300_2000_0001_0003X軸原点復帰異常:タイミングベルトが緩んでいる可能性があります。逆引きで見る公式の対処0300_2000_0001_0004Y軸原点復帰異常:タイミングベルトが緩んでいる可能性があります。逆引きで見る公式の対処0300_2800_0001_0001カッティングモジュールの力覚センサーデータが異常です。ブレードホルダーの磁石が脱落しているか、力覚センサーが破損している可能性があります。逆引きで見る公式の対処0300_2800_0001_0003Z軸原点復帰中のカッティングモジュールとツールヘッド間の通信エラー。カッティングモジュール信号ケーブルの緩みや断線がないか、またはフォースセンサーコイルが損傷していないか確認してください。逆引きで見る公式の対処0300_2800_0001_0004カッティングモジュールの力覚センサーが異常です。力センサーケーブルが切断されているか、力センサーが破損している可能性があります。逆引きで見る公式の対処0300_2800_0001_0005カッティングモードでZ軸の原点帰還に失敗しました。Z軸スライダーとZ軸同期プーリーに異物がないか確認してください。逆引きで見る公式の対処0300_2800_0001_0007カッティングモジュールとツールヘッドモジュール間の通信不良。カッティングモジュールの信号ケーブルが緩んでいないか、または断線していないか確認してください。また、フォースセンサーコイルの断線が原因である可能性もあります。逆引きで見る公式の対処0300_2D00_0001_0006ヒートベッドレベリングに失敗しました。ベッドから異物を取り除き、再試行してください。問題が解決しない場合は、Wikiを参照して手動ベッドレベリングを行ってください。X軸レールが目に見えて傾いている場合は、Wikiを参照して修理してください。逆引きで見る公式の対処0300_2D00_0003_0001ヒートベッドの温度が均一になるのを待っています。逆引きで見る公式の対処0300_2E00_0003_0001モーターノイズキャンセリング機能の更新が必要です。再キャリブレーションを行ってください。逆引きで見る公式の対処0300_A100_0001_0001周囲温度が高すぎます。ノズルの詰まりを防ぐため、印刷前に温度を下げてください。逆引きで見る公式の対処0300_A100_0002_0003押出機の温度センサーが損傷しています。温度センサーを交換してください。逆引きで見る公式の対処0300_B800_0001_0002ツールヘッドとの通信が途絶え、異常電流が検出されました。ツールヘッドへの電源が遮断されました。デバイスを再起動してください。問題が解決しない場合は、カスタマーサポートにご連絡ください。逆引きで見る公式の対処0300_D000_0001_0001カッティングモジュールベースが外れています。再度取り付けてください。逆引きで見る公式の対処0300_D000_0001_0003カッティングモジュールのケーブルが緩んでいます。ケーブルの接続を確認してください。逆引きで見る公式の対処0700_2000_0002_0009AMS A スロット 1 のフィラメントを押出できませんでした。押出機が詰まっているか、フィラメントの径が細すぎて押出機がスリップしている可能性があります。逆引きで見る公式の対処0700_7000_0002_0001押出機から(対象のユニット)スロット(対象のユニット)フィラメントを引き出せませんでした。考えられる原因: 押出機の詰まり、または押出機内部でのフィラメントの破損。逆引きで見る公式の対処0700_7000_0002_0004ツールヘッドから(対象のユニット)スロット(対象のユニット)フィラメントの引き戻しに失敗しました。考えられる原因:フィラメントまたはスプールが詰まっている可能性があります。逆引きで見る公式の対処07FE_4500_0002_0003フィラメントカッターハンドルが解放されていません。ハンドルやブレードが詰まっているか、フィラメントセンサーの接続に問題がある可能性があります。逆引きで見る公式の対処07FF_6000_0002_0001外部スプールが絡んでいるか、詰まっている可能性があります。逆引きで見る公式の対処07FF_A000_0002_0001ノズルコールドプルプロセスがタイムアウトしました。「再試行」をクリックし、フィラメントを手動で引き抜いてください。逆引きで見る公式の対処1200_1000_0001_0001AMS liteのAスロット1モーターで滑りが発生しました。押出機ギアが消耗しているか、フィラメントの径が細すぎる可能性があります。逆引きで見る公式の対処1200_1000_0002_0002AMS lite A スロット 1 モーターが過負荷です。フィラメントが絡まっているか、詰まっている可能性があります。逆引きで見る公式の対処1200_2000_0002_0004AMS lite スロット1のフィラメントがツールヘッド内で切れている可能性があります。逆引きで見る公式の対処1200_2000_0002_0005AMS lite A スロット 1 のフィラメントが切れました。古いフィラメントのパージが正常に完了しませんでした。フィラメントがツールヘッドに詰まっていないか確認してください。逆引きで見る公式の対処1200_2000_0002_0006AMS lite の A スロット1のフィラメントを押し出せませんでした。押出機が詰まっているか、フィラメントが細すぎて押出機がスリップしている可能性があります。逆引きで見る公式の対処1200_2000_0002_0009AMS Lite の A スロット1のフィラメントを押し出せませんでした。押出機の詰まり、またはフィラメントが細すぎてスリップしている可能性があります。逆引きで見る公式の対処1200_4500_0002_0001フィラメントカッターセンサーが故障しています。コネクターが適切に差し込まれているか確認してください。逆引きで見る公式の対処1200_4500_0002_0003フィラメントカッターハンドルが解放されていません。ハンドルやブレードが詰まっているか、フィラメントセンサーの接続に問題がある可能性があります。逆引きで見る公式の対処1200_6000_0002_0001AMS Lite の A スロット1のフィラメントが絡まっている、または引っ掛かっている可能性があります。逆引きで見る公式の対処1200_7000_0002_0001押出機からフィラメントを引き出せませんでした。考えられる原因:押出機の詰まり、またはフィラメントの破損。逆引きで見る公式の対処1200_7000_0002_0002AMS lite Aスロット1のフィラメントをツールヘッドに送れませんでした。考えられる原因:フィラメントまたはスプールが詰まっている可能性があります。逆引きで見る公式の対処1200_7000_0002_0003フィラメントの押出に失敗しました。考えられる原因: 押出機またはノズルの詰まり。逆引きで見る公式の対処1200_7000_0002_0004AMS Lite(対象のユニット)スロット(対象のユニット)のフィラメントをツールヘッドから引き戻せませんでした。考えられる原因:フィラメントまたはスプールが詰まっている可能性があります。逆引きで見る公式の対処12FF_2000_0002_0005ツールヘッド内でフィラメントが折れている可能性があります。逆引きで見る公式の対処12FF_2000_0002_0007ツールヘッド内のフィラメント位置を確認できませんでした。詳細についてはここをクリックしてください。逆引きで見る公式の対処12FF_6000_0002_0001スプールホルダー上のフィラメントが絡まっている、または引っ掛かっている可能性があります。逆引きで見る公式の対処
ここに無いコードは公式 Wiki のエラーコード一覧をご確認ください。
全機種のコードはHMS エラーコード 日本語逆引きでまとめて検索できます。
メンテナンスの周期
公式が示している周期をまとめました。消耗品は SK本舗で購入できます。
作業の前に必ず電源を切り、電源ケーブルを抜いてください。通電したまま分解すると短絡して基板を壊すことがあります。
| 作業 | 周期 | ねらい |
|---|---|---|
| X軸リニアレール 清掃+注油 | 月1回 | 電源を切り、アルコールを含ませた糸くずの出ない布でレール上下面の古い油と粉塵を落としてから潤滑オイルを薄く塗り、ツールヘッドを端から端まで往復させて馴染ませます。X軸リニアレールへのグリース使用は公式に固く禁じられており、ここを取り違えると走行抵抗と異音がかえって増えます。 |
| Y軸ガイドレール(スチールロッド)清掃+注油 | 初回開封・セットアップ後、以降200プリント時間ごと(本体のHMS通知あり) | ヒートベッドを手前に寄せてY軸カバープレートを外し、奥側を拭いたらベッドを後ろへ動かして手前側も拭く、と二段階でロッド全長を清掃してからオイルを塗り、ベッドを前後させて均します。片側だけ拭いて終える取りこぼしが起きやすく、古い油が残ると潤滑が全長に行き渡りません。 |
| Z軸送りネジ 清掃+グリース塗布 | 3ヶ月に1回 | ここだけはオイルではなく潤滑グリースです。ツールヘッドを最上部まで上げ、Z軸を下ろしながら古いグリースを拭き取ってから新しいグリースを塗り、本体の「設定 > メンテナンス > キャリブレーション > 振動補正」を走らせてネジ全長へ均一に伸ばします。 |
| ホットエンド冷却ファン/パーツ冷却ファン 清掃 | 毎月 | 冷却が落ちるとヒートクリープ由来の詰まりに直結するため、造形品質より先に効いてくる項目です。パーツ冷却ファンはH1.5六角で3本のネジを外して取り出し、帯電防止ブラシで羽根を掃いてからエアブロワーで奥のほこりを飛ばします。 消耗品 |
| 押出機(エクストルーダー)清掃+ギア潤滑 | PLA・PETG等の非炭素繊維は5スプールごと/炭素繊維入りは2スプールごと。押出不足・フィラメント詰まり・空打ちが出た時は即実施 | 削りカスは押出ギアの歯に溜まるため、硬めのブラシかピンセットで歯を掃除し、ギアを手で回して反対側も落とします。清掃後は黄色いギアに少量のグリースを塗って回転させ、炭素繊維入りは摩耗が速いので非炭素繊維と同じ5スプール感覚で回さないでください。 |
| ホールセンサーボード(フィラメント検出)清掃 | 押出機の清掃と同時 | 破片やほこりが溜まるとホール測定値が異常になり、フィラメント検出の誤報につながります。エアブロワーで内部のマグネットを清掃したら、フィラメントを挿してマグネットが正しく動くことを確認してから組み戻します。 |
| パージワイパー 清掃 | 異物が溜まったら速やかに(公式に数値周期の記載なし) | 動きが異物で妨げられたり機構が変形すると、パージ異常やステップロスの原因になると公式が明記しています。ツールヘッドをワイパーから離してブラシとピンセットでカスを取り、変形している部品は清掃ではなく交換に切り替えます。 |
| フィラメントカッター刃 点検・交換 | PLA/ABS/PETG使用時は3スプールごとに1回点検 | 切れ味が落ちると切断抵抗が増え、ステップロスと多色造形の失敗につながります。ツールヘッド前面カバーを外し、刃に欠けがないかを見るだけの点検で、取り外す時はカッターレバーを押さえないとカッターが飛び出します。 |
| PTFEチューブ(AMS lite/スプールホルダー→5方向ハブ間)交換 | PLA等の非炭素繊維は6スプールごと/炭素繊維・木粉入りなど高摩擦材は2スプールごと | 内壁が削れると送り抵抗が上がり、フィラメント供給の異常として表面化します。純正仕様は外径4mm・内径2.5mmなので汎用チューブで代用する際はこの寸法を外さず、5方向ハブ側は黒いコネクタを押し込みながら上へ引き抜きます。 消耗品 |
| ヒーティングアセンブリ表面・ノズル 清掃 | 定期的に(公式に数値周期の記載なし)。押し出せない・押出が異常・ノズル表面が汚れた時 | メンテナンスモードでノズルを220℃にし、耐熱手袋を着けてダストフリークロスで表面を拭きます。残留物が固着して通常の方法で外せない時は100℃まで加熱して軟化させてから外すのが公式手順で、作業後にシリコンカバーを戻し忘れると温度制御の異常警告が出ます。 消耗品 |
| ホットエンドシリコンカバー(ソックス)点検・交換 | 損傷の兆候が出た時、またはホットエンドに密着しなくなった時 | 破れたまま使うとホットエンド温度が揺れ、造形品質のばらつきとして出ます。ノズルが室温まで冷えてから両側の突起をつまんで外し、状態を見る程度の点検で十分です。 |
| シリコンワイパー 交換 | 損傷・変形が見られた時 | ノズル先の残渣を拭う部品なので、損傷・変形したままではノズル清掃が効かなくなります。ユーザー自身で交換できるスペアが公式に提供されており、古いアセンブリを外して新品の粘着裏紙を剥がし、取り付けスロットに合わせるだけです。 |
| 同期ベルト(X/Y/Z)張り調整 | 本体が調整を促すメッセージを出した時+能動的に定期的に(公式に数値周期の記載なし) | キャリブレーション時の周波数スキャンで本体が再調整の要否を判定し、調整ネジを1回転だけ緩める(完全に緩めない)のは全軸共通です。その後X軸はツールヘッド、Y軸はヒートベッドを手で3往復、Z軸だけはX軸の両端を持って約10cm上下に2〜3回と手順が分かれ、最後に振動補正を実行します。 |
| アイドラープーリー(X/Y/Z 計3か所)注油 | 定期的に/移動時に異音が出た時(公式に数値周期の記載なし) | 細口ノズルでプーリーと金属シャフトの隙間へ少量差すだけの作業ですが、Z軸だけはフレームベースプレートの18本のネジを外す必要があり難度が上がります。ネジ頭やエッジのバリで手を切りやすく公式も耐切創手袋を推奨しているので、異音が無いうちに無理に分解する必要はありません。 |
| ビルドプレート(テクスチャードPEI)洗浄 | 定期的に(公式に数値周期の記載なし) | 温水と食器用中性洗剤をスポンジまたは研磨パッドで泡立ててテクスチャの溝の奥まで擦り、すすいでペーパータオルで乾かします。アセトンはPEI表面を傷めるため公式に禁止、油分・保湿成分入りの洗剤も残留して接着を落とすので使えません。 消耗品 |
| 造形前のビルドプレート脱脂(素手で触れた後・造形物を剥がした後) | SK本舗の運用目安=素手で触れた後と造形物を剥がした後は次の造形前に(公式は「定期的に」までで数値周期の記載なし) | 公式が定めているのは「定期的に」までなので、SK本舗では素手で触れた後・造形物を剥がした後を目安に置いています。判定は水をかけるだけででき、薄い水膜になれば清浄、筋状に流れて水滴になれば脱脂不足です(公式の判定法)。アルコールは皮脂を除去せず広げてしまう場合があると公式も書いているため、落ちない時は中性洗剤と温水で洗ってください。 |
| 造形開始前の目視点検(プレート上の残骸・パージワイパー周り・ノズル先の付着) | SK本舗の運用目安=造形開始前に毎回(公式の周期表に該当項目なし) | 公式は部位ごとの清掃周期は定めていますが、造形開始前の目視という運用項目は周期表に含まれていません。SK本舗ではこの3か所を開始前に確認する運用を推奨しており、うちパージワイパー周りの溜まりはパージ異常やステップロスの原因として公式に挙げられている箇所です。 |
| AMS lite フィラメントハブ・ロータリースプールホルダーの点検清掃 | 定期的に(公式に数値周期の記載なし)。PTFEチューブ交換のタイミングに合わせると取りこぼしにくい | ハブユニットと送りブラケットの接続の緩み・異物蓄積を確認し、五方アセンブリ上部の磁石を紛失しないよう小部品を管理する(フィラメント検出が効かなくなる)。ロータリースプールホルダーは3つの爪の緩みも合わせて確認し、緩むとスプールが素直に回らず給送ムラの原因になる。 |
| AMS lite ロータリースプールホルダー 清掃・スプール爪の緩み確認 | 定期的に(公式に数値周期の記載なし) | 各ホルダーにはスプールを固定する爪が3つあり、緩むとスプールが素直に回らず給送ムラの原因になります。ほこりの拭き取りと爪の緩み確認だけの軽い作業なので、PTFE交換のタイミングに合わせると取りこぼしません。 |
この節の出典(4件)
- wiki.bambulab.com/ja/a2l/maintenance/period-maintenance(2026-09-16 取得)
- wiki.bambulab.com/ja/a2l/maintenance/lubricate-x-y-z-axis(2026-09-16 取得)
- wiki.bambulab.com/ja/filament-acc/acc/pei-plate-clean-guide(2026-09-16 取得)
- wiki.bambulab.com/ja/ams-lite/maintenance/basic-maintenance(2026-09-16 取得)
内容は SK本舗(Bambu Lab 正規代理店)が確認しています。最終確認日 2026-09-16。
公式の手順を探す
Bambu Lab が日本語で公開している手順ページを、この機種のぶんだけまとめています。
Bambu Lab A2L について Bambu Lab が日本語で公開している手順ページの一覧です(66件・2026-09-11 時点)。リンク先は公式サイトです。
トラブルの手順(4件)
症状が出たときの公式手順です。
メンテナンスの手順(60件)
定期清掃・交換の公式手順です。
- A2L AC基板交換ガイド
- A2L TH基板交換ガイド
- A2L XYZ軸の清掃と潤滑
- A2L Zベルト交換ガイド
- A2L Z軸テンショナー交換ガイド
- A2L スプールホルダー交換ガイド
- A2L ノズル詰まり解消手順
- A2L フィラメントセンサーユニット交換ガイド
- A2L ライブビューカメラ交換ガイド
- A2L 一層目印刷の最適化ガイド
- A2L 押出機の清掃と潤滑ガイド
- A2L 手動ベッドレベリング
- A2Lエンドキャップ交換ガイド
- A2Lツールヘッドケーブル交換ガイド
- A2Lツールヘッドのフィラメントハブ交換ガイド
- A2LのPTFEチューブカプラー交換ガイド
- A2LのWIFIアンテナ交換ガイド
- A2LのY軸アセンブリ交換ガイド
- A2LのY軸トップカバー交換ガイド
- A2LのZ軸モーター交換ガイド
- A2Lのアイドラープーリー潤滑ガイド
- A2Lのケーブル交換ガイド
- A2Lノズル渦電流センサー交換ガイド
- A2Lのパージワイパー交換ガイド
- A2Lのヒートベッドユニット交換ガイド
- A2Lのプリンターフレーム交換ガイド
- A2Lのベルトテンション調整ガイド
- A2Lの清掃とメンテナンスの推奨事項
- A2Lメインボード交換ガイド
- A2L電源スイッチアセンブリ交換ガイド
- A2L用 A3508 押出機モーターおよび押出機背面カバー交換ガイド
- A2L用 X軸アイドラープーリーアセンブリ交換
- A2L用4/6ピン接続基板交換ガイド
- A2L用PTFEチューブコネクター交換ガイド
- A2L用Xベルト交換ガイド
- A2L用X軸アセンブリ交換ガイド
- A2L用X軸モーターカバー交換ガイド
- A2L用X軸モーター交換ガイド
- A2L用カッティングモジュールアダプターボード交換ガイド
- A2L用コールドプルメンテナンスガイド
- A2L用サポートパッド交換ガイド
- A2L用シリコンソックスとホットエンド交換ガイド
- A2L用タッチスクリーン交換ガイド
- A2L用ツールヘッドブロック交換ガイド
- A2L用ツールヘッドリアハウジング交換ガイド
- A2L用ツールヘッド正面カバー交換ガイド
- A2L用ネジキット
- A2L用ノズルワイパー交換ガイド
- A2L用パーツ冷却ファンの交換ガイド
- A2L用フィラメントカッターレバー交換ガイド
- A2L用フィラメントカッター交換ガイド
- A2L用ベースハウジング交換ガイド
- A2L用ホットエンド加熱アセンブリ交換ガイド
- A2L用ホットエンド冷却ファン交換ガイド
- A2L用渦電流センサー調整ガイド
- A2L用押出機ギアアセンブリ交換ガイド
- A2L用押出機ユニット交換ガイド
- A2L用押出機ユニット正面カバー交換ガイド
- A2L用底面カバー交換ガイド
- A2L用電源ユニット交換ガイド
手順どおりに進めても直らないときは、SK本舗にご相談ください。正規代理店として国内でお受けします。