現行機
Bambu Lab A1 mini のよくある質問とトラブル解決
バンブーラボ エーワン ミニ
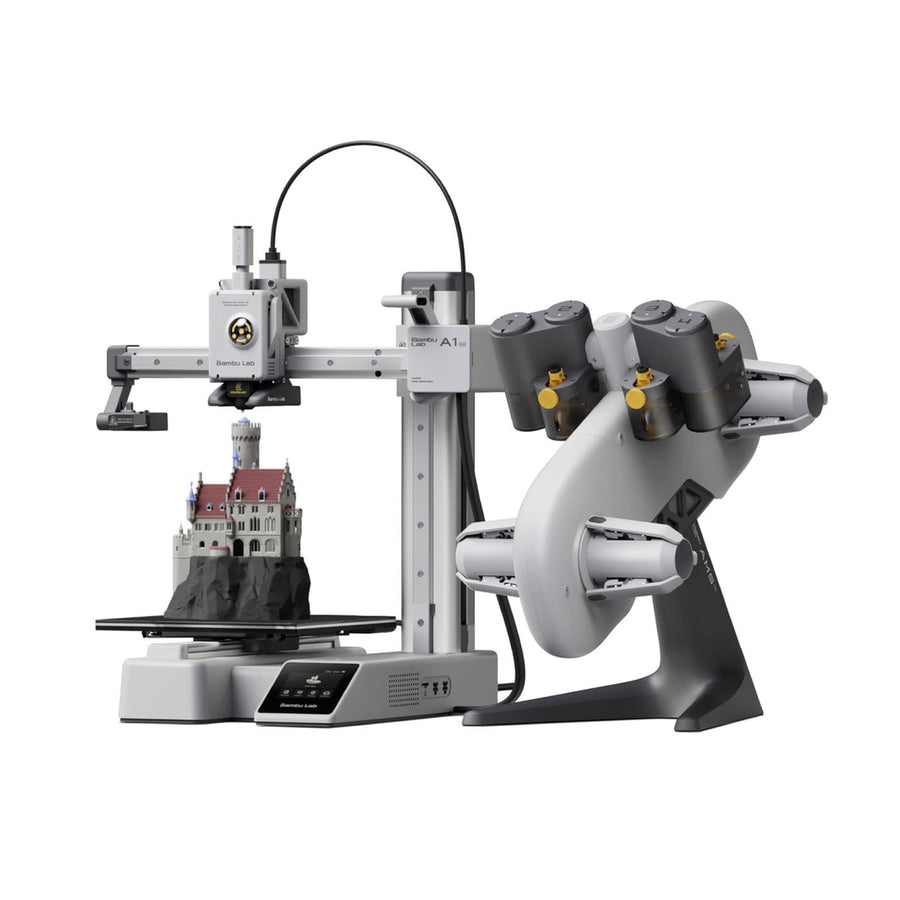
A シリーズの小型機。ホットエンド最大 300℃・ヒートベッド最大 80℃。AMS lite は 1 台まで対応で最大 4 色。PLA・PETG・TPU など、チャンバーを必要としない素材向けです。
HMS エラーコードから探す
画面に出ているコードから、日本語の意味と対処の入口を探せます。SK本舗が手順を確認したコードには「手順あり」と出ます。
Bambu Lab A1 mini で表示されるエラーコード一覧(52件・日本語)
画面に出たコードを探してください。同じ内容を示すコード(AMS のスロット違いなど)はまとめています。原因と対処の詳細は各コードの公式ページへ進めます。
0300_0200_0001_0009ノズル温度制御が異常です。ホットエンドが取り付けられていない可能性があります。逆引きで見る公式の対処0300_1800_0001_0001押出機の渦電流センサー値が低すぎます。ノズルが取り付けられていない可能性があります。逆引きで見る公式の対処0300_1800_0001_0002押出機の渦電流センサーの感度が低下しています。ノズルが正しく取り付けられていない可能性があります。逆引きで見る公式の対処0300_1800_0001_0003押出力センサーが利用できません。メイン制御基板(MC)とツールヘッド基板(TH)の間の接続が切れている、またはセンサー自体が故障している可能性があります。逆引きで見る公式の対処0300_1800_0001_0004押出機の渦電流センサーの信号に異常があります。センサーが故障している可能性があります。逆引きで見る公式の対処0300_1900_0001_0001Y軸の渦電流センサーが利用できません。配線が断線している可能性があります。逆引きで見る公式の対処0300_1900_0002_0002Y軸渦電流センサーの感度が低すぎます。逆引きで見る公式の対処0300_1A00_0002_0001ノズルがフィラメントに絡まっているか、ビルドプレートが正しく配置されていません逆引きで見る公式の対処0300_1A00_0002_0002押出力センサーがノズルの詰まりを検出しました逆引きで見る公式の対処1200_1000_0002_00021200_1100_0002_00021200_1200_0002_00021200_1300_0002_0002AMS1スロット1のモーターが過負荷です。フィラメントが絡まっているか、詰まっている可能性があります。逆引きで見る公式の対処1200_2000_0002_00031200_2100_0002_00031200_2200_0002_00031200_2300_0002_00031201_2000_0002_00031201_2100_0002_00031201_2200_0002_00031201_2300_0002_00031202_2000_0002_00031202_2100_0002_00031202_2200_0002_00031202_2300_0002_0003AMS A Slot 1のフィラメントがPTFEチューブ内に詰まっている可能性があります。逆引きで見る公式の対処1200_2000_0002_00061200_2100_0002_00061200_2200_0002_00061200_2300_0002_00061201_2000_0002_00061201_2100_0002_00061201_2200_0002_00061201_2300_0002_00061202_2000_0002_00061202_2100_0002_00061202_2200_0002_00061202_2300_0002_0006AMS1 スロット1 のフィラメントを押出できませんでした。押出機が詰まっているか、フィラメントの径が細すぎて押出機がスリップしている可能性があります。逆引きで見る公式の対処1200_4500_0002_0003フィラメントカッターのハンドルがリリースされていません。ハンドルやブレードが詰まっているか、フィラメントセンサーの接続に問題がある可能性があります。逆引きで見る公式の対処1200_8000_0002_00011201_8000_0002_00011201_8100_0002_00011201_8200_0002_00011201_8300_0002_00011202_8000_0002_00011202_8100_0002_00011202_8200_0002_00011202_8300_0002_00011203_8000_0002_00011203_8100_0002_00011203_8200_0002_00011203_8300_0002_0001AMS1 スロット1のフィラメントが絡まっているか、詰まっている可能性があります。逆引きで見る公式の対処12FF_2000_0002_0007ツールヘッド内のフィラメント位置を確認できませんでした。詳細についてはクリックしてください。逆引きで見る公式の対処
ここに無いコードは公式 Wiki のエラーコード一覧をご確認ください。
全機種のコードはHMS エラーコード 日本語逆引きでまとめて検索できます。
メンテナンスの周期
公式が示している周期をまとめました。消耗品は SK本舗で購入できます。
作業の前に必ず電源を切り、電源ケーブルを抜いてください。ホットエンド周りの分解は配線が露出するため、電源から切り離してから始めます。通電したまま分解すると短絡して基板を壊すことがあります。
| 作業 | 周期 | ねらい |
|---|---|---|
| X/Y/Zリニアレールの清掃と注油 | 毎月 | 塊状・繊維状の異物はピンセットで先に取り、粒状の汚れと粉は布で拭き取ってから注油する。X軸は注油後にツールヘッドをX方向へ往復させ、Z軸はスライダー中央の注油口からも注油して電源を入れZ軸を上下させ、Y軸(左右2本)は注油後にヒートベッドを前後に滑らせて、それぞれレール全長に油膜を伸ばす。ベッド下のYレールは目視しにくく粉が溜まりやすいので片側だけで終わらせない。 |
| X/Yタイミングベルト(再張力調整) | HMSの通知が出たとき(定期的な張り直しは不要) | A1 miniは振動周波数キャリブレーションで張力を自動確認し、緩んでいればHMSが通知する。通知が無いのに勘で張り直さない。Y側はテンションスクリューを緩めた後、テンションスライダーをY軸に沿って2〜3回強く押し込み、詰まりが無いことを確かめてから締め直す。長期使用で明らかな摩耗が出た場合は調整でなく交換。 |
| 送りネジ(Zリードスクリュー・潤滑) | 3ヶ月ごと | レールと違いオイルでもグリースでもよい箇所で、公式は蒸発しにくいグリースを推奨している。作業領域と下部ベアリングに塗ってからZ軸を上下させ、ネジの可動域全体に回す。公式はここの潤滑をZ方向の動作の滑らかさとネジの動作音の低減の両方に効くものとして説明している。 |
| アイドラープーリー(X軸・潤滑) | 3ヶ月ごと | X軸エンドカバー付近で、ベルトとプーリーの間に透明なオイルを適量。公式が量を『適量』としか書いていないので入れすぎない。異音と異常な抵抗の予防が目的。 |
| パーツ冷却ファン/ホットエンド冷却ファン(清掃) | 毎週(2つとも) | 本表で最も短い周期。エアダクト内の異物と埃を見る。ホットエンド冷却ファン側は公式手順でもホットエンドを外してから確認するので、外観だけ見て『きれい』と判断しない。長期使用でパーツ冷却ファン内部に埃が溜まった場合は、ファンを取り外し、背面のネジ4本を外して下部ハウジングを開ければ、ブラシで内部まで清掃できる。 |
| メインボード冷却ファン(清掃) | HMSの通知が出たとき | 他の2つのファンと違い定期清掃の対象ではなく、通知が出たときの作業。圧縮空気で吹くか、ベースプレートを分解して拭く。分解前に電源を落とすこと。 |
| ホットエンド加熱アセンブリ(表面清掃) | 毎月 | シリコンソックスを外して付着物を除去し、ホットエンドを外してから、無水アルコールを含ませたリントフリークロスをピンセットで巻いて発熱体表面を拭く。公式はこれを温度測定精度とクイックリリースの正常動作のための作業としている。清掃後にシリコンソックスを戻し忘れるとホットエンド温度警告が出るので、戻すまでを作業に含める。残留材料で外れない場合は80℃に設定して軟化させてから外す。 |
| ノズル清掃(ホットエンド) | 非カーボン系(PLA/PETG等)は5スプールごと/カーボンファイバー系は2スプールごと | 暦ではなく使ったスプール本数で来る周期。公式では表の行ではなくホットエンドの解説本文に書かれている推奨値。CF材を混ぜて使う運用では厳しい方(2スプール)に合わせて前倒しする。明らかな摩耗と材料漏れがあり、清掃しても押出が改善しない場合は清掃でなくホットエンド交換に切り替える。 |
| 押出ギアアセンブリ・押出機ユニットの清掃 | 押出不足・押出機詰まりが出たとき(公式本文の目安は非カーボン系5スプールごと/カーボンファイバー系2スプールごと) | まず押出機ユニット内部の異物清掃(フィラメントプレッシャーブロック取り外し・カッターレバーを緩めて繊維状の異物をピンセットで除去しブロワーで粉を飛ばす)を行い、改善しなければ前カバーを外して押出ギアアセンブリを分解清掃する。ギアに明らかな摩耗がありノズル清掃でも押出が戻らないならアセンブリごと交換。 |
| フィラメントセンサー(ホールセンサー基板の清掃) | 誤警報が出たとき | フィラメント切れの誤検知が続くときの定番箇所。材料の破片や埃が付くとホール値が異常になると公式が明記している。ボトムブラケットアセンブリを引き出す際に接続ケーブルを引っ張りすぎると破損や取り付け不良の原因になると注意書きがあるので、引き出し量は最小限に。 |
| パージワイパー(清掃・変形時は交換) | 廃材が過剰に蓄積したとき/ワイパーが変形したとき | 異物で動きが妨げられたり機構が変形すると詰まり、排出異常やステップロスにつながると公式が説明している。ツールヘッドをパージワイパーから外し、余分な廃材をピンセットで除去してブロワーで粉を飛ばす。変形しているものは清掃では戻らないので交換し、フィラメント交換の成功率を保つ。 |
| フィラメントカッター(ブレードの点検) | PLA・ABS・PETGを3ロール使うごとに点検 | 交換周期ではなく点検周期。A1 miniのカッターは自動フィラメント交換のための部品で、公式は複数ロールを刷るうちに刃が鈍る・欠けるとし、切断抵抗が高いとステップロスして印刷成功率が下がると説明している。欠けや切れ味の低下が見つかった時点でカッター交換に進む。 |
| PTFEチューブ(AMS lite → フィラメントハブ)の交換 | 使用量で見るなら非カーボン材は6ロールごと/カーボン材・高摩擦材は2ロールごと。期間で見るなら2か月ごと(24時間運転なら毎月)。摩耗が見えたら速やかに | A1 mini で使うチューブは外径4mm・内径2.5mmと公式に明記があります。公式は同じチューブに2つの基準を出しています。本体側のページは通したフィラメントの本数で、AMS lite 側のページは経過した期間で示します。SK本舗では安全側に倒し、どちらか早く来たほうで交換する運用をおすすめします(この統合は自社判断で、公式に統合基準の記載はありません)。摩耗を放置すると送り抵抗が増え、給送不良や AMS lite 内の詰まりにつながります。外すときはフィラメントハブのコネクターを押し込みながらチューブを上へ引き抜きます。素手で押しにくいときは公式が配布する治具データ(ptfe_tool.3mf)が使えます。 消耗品 |
| ヒートベッドノズルワイパー・ホットエンド用シリコンソックスの交換 | シリコンワイパーが損傷したとき/ステンレスワイパーが変形したとき/ソックスが破損・固定不良のとき | ノズルワイパーはシリコン側がノズルの残留廃材を、金属プレート側がノズル端面を拭う役割で、交換単位が違う(シリコンはベース込み、金属は単独)。傷むと拭き残しが出て初層品質に響く。シリコンソックスは未装着だとホットエンド温度警告が出る場合があり、交換はホットエンド温度が60℃未満になってから行う。 消耗品 |
| ホットエンド本体(交換) | 摩耗・材料漏れが出たとき(清掃しても押出が改善しない場合) | 周期で替える部品ではなく状態で判断する消耗品。公式の交換条件は、明らかな摩耗による材料漏れがあり、かつノズル清掃をしても押出が改善しないこと。交換手順は押出機に付属のガイドに従う。 |
| テクスチャードPEIビルドプレート(洗浄) | 定期的に(公式は数値での周期を示していない) | 周期より洗い方の指定が重要な項目。公式手順は、水で濡らして食器用洗剤を全体に付け、スポンジや研磨パッドで擦り、温水で流してペーパータオルで乾かす流れ。アルコールは造形面の油分を除去せず広げてしまう可能性があるとされ、アセトンはPEI表面を損傷するため明確に不可。油分や保湿成分を含む洗剤も残留して密着を落とす。洗浄後の水が薄い膜状に広がれば良好、筋状に流れて水滴になるなら油分が残っているという見分け方も公式に載っている。 消耗品 |
| AMS lite フィラメントハブ・回転式スプールホルダーの点検清掃 | 定期的に(公式は数値での周期を示していない) | フィラメントハブ(絡み検出モジュール)はフィードブラケットとの接続の緩みと異物の蓄積を確認する。回転式スプールホルダーはアンロード時にフィラメントの張力を保つ役割があり、清掃と併せてスプールを固定する3つの爪の緩みを確認し、緩んでいれば締め直す。 |
| AMS lite フィーダーユニット(交換) | 漏斗がひどく摩耗しロード/アンロードに影響が出たとき、またはフィーダーモーター故障と判断されたとき | 周期ではなく状態と判定で動く項目。公式は、摩耗を放置するとアシストモーターの過負荷や、ロード/アンロードに関連する他のHMSエラーを誘発すると説明している。モーター故障の判断はアフターサービス担当者の確認を経る前提。 |
| 造形前のビルドプレート取り扱い・使用スプール本数の記録 | 造形前ごと(ビルドプレート)/スプールを使い切るたび(記録)。いずれもSK本舗の運用推奨で公式に周期の定めなし | ビルドプレートは造形面を指で触れず側面から持ち、汚れ・指紋を目視する(毎回のフル洗浄は公式の記載どおりでは不要で、剥がれ・初層不良の兆候が出たときに洗剤洗い)。公式周期の多くはノズル清掃・押出ギア清掃・カッター点検・PTFEチューブ交換などスプール本数基準のため、使い切った本数とカーボンファイバー材かどうかを控えておかないと周期の判定ができない。 |
この節の出典(3件)
- wiki.bambulab.com/ja/a1-mini/maintenance/period-maintenance(2026-09-16 取得)
- wiki.bambulab.com/ja/filament-acc/acc/pei-plate-clean-guide(2026-09-16 取得)
- wiki.bambulab.com/ja/ams-lite/maintenance/basic-maintenance(2026-09-16 取得)
内容は SK本舗(Bambu Lab 正規代理店)が確認しています。最終確認日 2026-09-16。
公式の手順を探す
Bambu Lab が日本語で公開している手順ページを、この機種のぶんだけまとめています。
Bambu Lab A1 mini について Bambu Lab が日本語で公開している手順ページの一覧です(55件・2026-09-11 時点)。リンク先は公式サイトです。
トラブルの手順(11件)
症状が出たときの公式手順です。
- A1 mini - ディスプレイ異常のトラブルシューティング
- A1 mini ヒートベッド温度異常のトラブルシューティング
- A1 mini 異音のするヒートベッド修理ガイド
- A1/A1 mini アップグレード失敗
- A1/A1 mini ノズル/ホットエンドの目詰まり解消手順
- A1シリーズ パージ過剰の異常と解決策
- A1シリーズの一層目印刷不良 - 一層目が低すぎる、ホットエンドの動き
- A1シリーズの原点帰還およびレベリング失敗トラブルシューティングガイド
- A1シリーズプリンターの押出異常トラブルシューティング
- A1シリーズ押出機のクリーニングチュートリアル
- プリンター回路故障のトラブルシューティング – A1 Mini
メンテナンスの手順(42件)
定期清掃・交換の公式手順です。
- A1 mini USB-Cケーブル交換ガイド
- A1 mini WiFiアンテナ交換ガイド
- A1 mini Xベルト交換ガイド
- A1 mini X軸アセンブリの取り付けチュートリアル
- A1 mini Yモーターの交換
- A1 mini Y軸 & Z軸アセンブリ取り付けチュートリアル
- A1 mini Y軸ガイドレールの潤滑方法
- A1 mini Z軸モーター交換ガイド
- A1 mini タッチスクリーン交換ガイド
- A1 mini ノズルワイパー交換ガイド
- A1 mini ヒートベッドケーブル取り付けチュートリアル
- A1 mini ベッド調整
- A1 mini ベルトテンション調整
- A1 mini ホットエンド加熱アセンブリ交換ガイド
- A1 mini メインボードファン交換ガイド
- A1 mini メンテナンスガイドライン
- A1 mini 取り付けチュートリアル
- A1 mini 底面ベース取り付けチュートリアル
- A1 miniのXモーター交換ガイド
- A1 mini用Yベルト交換ガイド
- A1シリーズ フィラメントセンサーベース交換ガイド
- A1シリーズ プリントヘッド正面カバーの交換
- A1シリーズ ホットエンド加熱アセンブリ交換ガイド
- A1シリーズAMSハブの分解と清掃
- A1シリーズツールヘッドの交換
- A1シリーズのホットエンド交換
- A1シリーズプリンターのPTFEチューブ取り外し
- A1シリーズ押出機モーター交換ガイド
- WD-40 Multi-Use Product を使用してA1シリーズを潤滑する方法
- Y軸リニアレールを交換する
- ノズル詰まり – ホットエンド残渣の付着
- パーツ冷却ファン交換ガイド - A1
- ヒートベッド交換ガイド - A1 mini
- フィラメントカッター交換ガイド
- フィラメントセンサー交換ガイド - A1シリーズ
- ホットエンドのクランピング/ブロブクリーニング手順 - A1
- ホットエンドファン交換ガイド - A1シリーズ
- メインボード交換ガイド - A1 mini
- 押出機モジュールコンポーネントを交換する - A1シリーズ
- 押出機ユニットの完全交換 – A1シリーズ
- 電源ケーブル/電源スイッチ交換ガイド - A1 mini
- 電源ユニット交換ガイド - A1 mini
手順どおりに進めても直らないときは、SK本舗にご相談ください。正規代理店として国内でお受けします。